Deux portails identiques, thermolaqués le même jour dans la même teinte : l’un est encore impeccable dix ans plus tard, l’autre s’écaille au bout de trois ans. Le thermolaquage à Bénodet doit composer avec un air chargé de sel, une humidité constante et un soleil qui tape sur des surfaces souvent exposées de plusieurs côtés. Dans ce contexte, les défauts ne viennent presque jamais du revêtement lui-même, mais de détails de préparation, de conception ou de choix de poudre. Voici les cinq problèmes les plus fréquents, et ce qui permet de les éviter.
Problème n° 1 : le film s’écaille aux angles et aux arêtes
C’est le défaut le plus courant. Les arêtes vives sont des points faibles : lors de l’application, la poudre s’y dépose en couche plus mince, car le champ électrostatique « s’enroule » autour des angles. Un choc, un frottement ou simplement les cycles de dilatation suffisent ensuite à faire sauter le film à cet endroit.
La solution : adoucir les arêtes avant traitement (un léger chanfrein ou un arrondi suffit), et demander un contrôle de l’épaisseur sur les angles. Pour une pièce très exposée, une double couche est parfois envisagée.
Problème n° 2 : la rouille apparaît sous le film
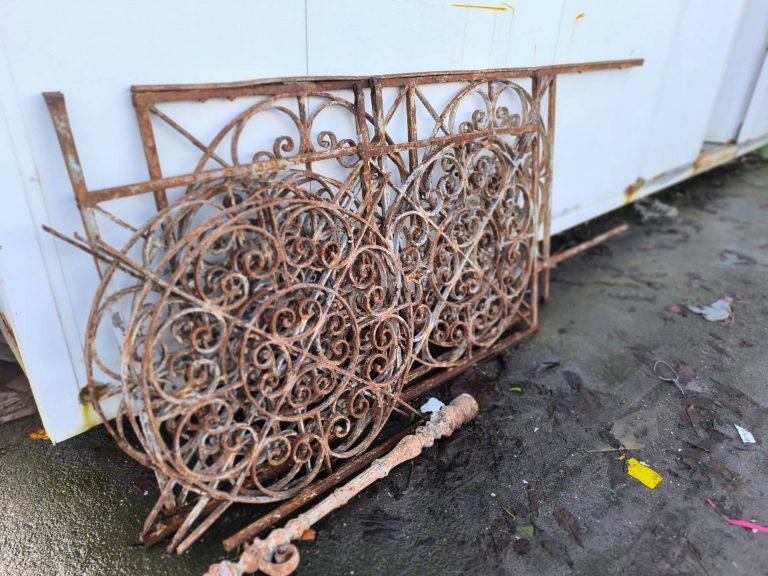
Un thermolaquage est un film barrière : tant qu’il est intact, l’eau ne passe pas. Mais une rayure profonde, un éclat, une soudure mal recouverte ou une zone mal préparée suffisent à laisser l’humidité atteindre l’acier. La rouille se développe alors sous le film, qu’elle soulève peu à peu en cloques et en traînées orangées, souvent à partir d’un point minuscule.
La solution : une préparation irréprochable (sablage soigné, absence de graisse, de sel et de rouille résiduelle) et la reprise rapide de tout éclat avant que la corrosion ne s’installe. Pour les environnements les plus agressifs, on ajoute un primaire riche en zinc, ou une couche métallique sous la poudre.
Problème n° 3 : la couleur ternit et le film « farine »
Au soleil, certaines poudres perdent leur éclat : la teinte pâlit, la surface devient crayeuse et laisse une poussière colorée sur le doigt. C’est le phénomène de farinage, dû aux ultraviolets. Il est plus marqué sur les poudres de type époxy, très résistantes mécaniquement mais peu tolérantes au rayonnement solaire, et plus visible sur les teintes foncées ou vives (rouges, bleus, noirs).
La solution : pour une pièce exposée en plein soleil, discuter du type de poudre avant de fixer la couleur. Les poudres pensées pour l’extérieur (polyester, polyuréthane) résistent bien mieux aux UV. Une pièce partiellement à l’ombre, ou une teinte claire, vieillira aussi plus sereinement.
Problème n° 4 : cloques et décollement
Des bulles qui apparaissent après la cuisson, ou des plaques qui se détachent plus tard, ont en général trois origines :
- Un support contaminé : traces de graisse, d’huile, de sels ou de poussière qui empêchent l’adhérence.
- De l’humidité piégée : eau retenue dans une soudure, un recoin, un tube fermé ou la porosité d’une fonte, qui s’échappe à la cuisson en soulevant le film.
- Des gaz libérés par le métal : c’est le cas de la fonte et de certains aciers galvanisés, qui peuvent « dégazer » à haute température.
La solution : un dégraissage et un séchage rigoureux, un pré-séchage (ou dégazage) au four pour les pièces poreuses ou creuses, et des trous d’évacuation sur les tubes fermés. Ces détails se prévoient avant la fabrication d’une pièce neuve, ou se signalent lors de la demande pour une pièce ancienne.
Problème n° 5 : le contact entre métaux différents
Près de la mer, l’humidité salée est un excellent conducteur. Une vis en inox sur une pièce en acier, une charnière en laiton sur un portail, un élément en aluminium rivé sur de l’acier : à la moindre infiltration, ces métaux forment une pile galvanique, et le plus fragile des deux se corrode vite, ce qui fait cloquer le film à proximité.
La solution : choisir des fixations compatibles avec le support, isoler les contacts (rondelles ou bagues plastiques), et protéger les têtes de vis. Une rondelle isolante coûte presque rien, la reprise d’un film coûte beaucoup plus.
Ce que le thermolaquage ne règle pas seul
Le thermolaquage est une excellente finition, mais il n’est pas une protection sacrificielle comme le zinc : si le film est entamé, il ne protège plus l’acier à cet endroit. En bord de mer, la solution la plus robuste est le système duplex, qui associe une protection à base de zinc (métallisation, zingage) et une finition en poudre par-dessus. La couche de zinc protège l’acier si le film est abîmé, et le film protège le zinc de l’humidité.
Quelques gestes d’entretien prolongent aussi la durée de vie du film : rincer à l’eau douce de temps en temps pour éliminer le sel, inspecter soudures et bas de pièce, et retoucher rapidement les éclats.
Le thermolaquage à Bénodet avec Arma Services
Chez Arma Services, nous ne choisissons jamais un traitement sans savoir où la pièce sera installée : face à la mer à Bénodet, à l’abri, au soleil, en contact avec l’eau ? Ces réponses orientent tout le reste. Nous proposons le thermolaquage aux côtés du sablage, de la métallisation, du zingage à froid et de la peinture tous métaux, ce qui permet de vous conseiller la combinaison qui convient plutôt que de pousser une seule technique.
Thermolaquage à Bénodet : à savoir avant de venir
À savoir
- Pour un thermolaquage à Bénodet, vous pouvez déposer vos pièces à Plomelin, aux portes de Quimper.
- Un ramassage est possible dans un rayon d’environ 20 km autour de Plomelin : précisez votre adresse dans votre demande.
- Nous intervenons plus largement dans l’Ouest sur un rayon d’environ 60 km : Quimper, Briec, Bénodet, Pont-croix, Douarnenez, Quimperlé et dans le Finistère (29).
Votre projet de thermolaquage à Bénodet
Pour votre thermolaquage à Bénodet, dites-nous où se trouve votre pièce et ce qu’elle devra supporter : nous vous répondons avec un devis gratuit.